


Záves na oči môže vyzerať perfektne a stále môže byť na škodu. Záves z drôteného lana zabezpečený 16 mm objímkou lisovaný pomocou zodpovedajúcej matrice v plnej tonáži pomocou hliníkovej objím...
READ MORE
Spracovateľ drôteného lana v juhovýchodnej Ázii nedávno odmietol takmer 30 percent žíhanej šarže, pretože cievky sa zlepili a vonkajšie vrstvy boli neopraviteľné. Profil pece bol správny, ochranná atmosféra bola stabilná a čas cyklu zodpovedal špecifikácii materiálu. Poruchy nepochádzali zo samotného tepelného spracovania. Pochádzali z žíhacích nosičov pre navíjačky drôtu, ktoré držali zvitky počas cyklu.
Žíhacie nosiče pre navíjačky drôtu nie sú pasívne boxy, ktoré len prepravujú zvitky do pece. Kontrolujú, do akej miery je povrch drôtu v kontakte s oceľovou konštrukciou, ako voľne cirkuluje atmosféra pece medzi vrstvami, ako rovnomerne stoh rozdeľuje hmotnosť a aké mechanické namáhanie zažívajú okraje zvitkov počas nakladania a vykladania. Pri vsádzkovom žíhaní je konštrukcia nosiča jednou z najpriamejších premenných, ktoré môže zariadenie zmeniť, aby sa eliminovali chyby lepenia a poškriabania bez toho, aby sa dotkli nastavenia pece.
Tento článok vysvetľuje, čo sú nosiče žíhania, prečo spôsobujú alebo liečia najbežnejšie chyby dávkového žíhania, aké typy a materiály nosičov sú dostupné a ako vybrať, integrovať a udržiavať nosiče, aby fungovali konzistentne počas rokov prevádzky. Tiež spája rozhodnutia o nosičoch so širšou linkou na spracovanie drôtu, vrátane zariadenia na navíjanie, navíjanie a žíhanie na konci drôteného lana.
Od roku 1992 naša spoločnosť vyrába zariadenia na spracovanie oceľových lán, vrátane strojov na žíhanie oceľových lán, navíjacích strojov, hydraulických lisov a zodpovedajúceho príslušenstva pre zákazníkov vo viac ako desiatke krajín. Pokyny v tomto článku odrážajú vzory polí, ktoré sme pozorovali, keď procesory kombinujú svoje linky na žíhanie cievok s operáciami koncového žíhania a dokončovania.
Žíhacie nosiče pre navíjačky drôtu priamo ovplyvňujú, či dávka žíhaného drôtu vyjde čistá alebo sa stane šrotom; výber nosiča si zaslúži rovnakú pozornosť ako kalibrácia pece.
Žíhacie nosiče pre navíjačky drôtu: Definícia a úloha pri dávkovom žíhaní
Žíhací nosič je opakovane použiteľný kôš, podnos, rám alebo prípravok, ktorý podporuje zvitky drôtu počas dávkového žíhania. Zachováva neporušenú geometriu cievky, oddeľuje priľahlé vrstvy tak, aby sa povrchy drôtu nezvárali, umožňuje atmosfére pece a teplu dosiahnuť každú otáčku a robí stoh mechanicky stabilný, takže ho možno zdvihnúť žeriavom, tlačným zariadením alebo nabíjacím strojom bez posunutia.
Pri typickej operácii vsádzkového žíhania sa drôt navinie na navíjačku, spustí sa na nosič a dva, tri alebo štyri nosiče sa uložia do výšky vo vnútri zvonovej pece alebo skriňovej pece. Pec sa utesní, prepláchne dusíkom alebo vodíkom, zahreje sa na teplotu žíhania, udržiava sa požadovaný čas nahrievania a potom sa kontrolovane ochladí. Každá fáza tohto cyklu vyvíja na drôt sily, ktoré musí nosič zvládnuť.
Priamy kontakt medzi vrstvami cievok je ústredným problémom. Pri teplotách žíhania sa čisté oceľové povrchy môžu spájať difúziou, najmä pod tlakovým tlakom stohovaných zvitkov. Dobre navrhnutý nosič zmenšuje oblasť kontaktu, zavádza separačné prvky, ako sú perforované platne alebo drôtené pletivo, a rozdeľuje vlastnú hmotnosť stohu tak, aby žiadna jednotlivá vrstva neprenášala nadmerné lokálne zaťaženie.
Nosiče tiež ovplyvňujú cirkuláciu atmosféry. Napríklad pri žíhaní s vodíkovým zvonom musí plyn prúdiť cez zväzok cievok a odstraňovať nečistoty z povrchu. Nosič s nízkou otvorenou plochou blokuje tok, predlžuje čas cyklu a vytvára lokálne odchýlky v stave oxidu. Nosič s veľkorysou perforáciou, tuhou geometriou a starostlivo umiestnenými podperami dáva atmosfére predvídateľnú cestu okolo a cez cievky.
Nakoniec je nosič nástrojom na opakované použitie. Musí prežiť stovky cyklov zahrievania, chladenia a mechanického zaobchádzania bez skreslenia. Táto požiadavka riadi výber konštrukčnej metódy a materiálu, pričom obidva sú uvedené ďalej v tejto príručke.
Súvisiace čítanie
S nosičom žíhania zaobchádzajte ako s tepelným a mechanickým komponentom pece, nie ako s jednoduchým zásobníkom.
Lepiace a poškriabané defekty: Prečo Carrier Design rozhoduje o kvalite cievky
Lepenie je fúzia priľahlých povrchov drôtu v lokalizovaných kontaktných bodoch. Poškriabanie je mechanické obrusovanie povrchu drôtu, keď sa vrstvy navzájom posúvajú počas zahrievania, chladenia alebo manipulácie s pecou. Obidve chyby patria medzi najčastejšie uvádzané problémy s kvalitou pri dávkovom žíhaní oceľového drôtu a tyče. Cieľom mnohých prerobení žíhacieho nosiča je práve zabrániť týmto dvom defektom.
Údaje diskutované nižšie pochádzajú zo záznamov o chybách zhromaždených v niekoľkých operáciách dávkového žíhania, ktoré spracovávali stredný uhlíkový oceľový drôt na stohovateľných nosičoch. Hoci má každá prevádzka svoju vlastnú kombináciu stavu pece, kvality atmosféry a triedy materiálu, distribúcia príčin defektov sa riadi pozoruhodne konzistentnými vzormi. Vo viac ako 60 percentách hlásených prípadov bola hlavnou príčinou skôr dopravca ako kontrolór pece. Hlásenia sme zoskupili do piatich kategórií pôvodu chýb, aby tímy spracovania mohli vidieť, kde majú vylepšenia operátorov najväčší vplyv. Tabuľka nižšie ukazuje, ako sa pripisovali príčiny defektov predtým, ako rastliny optimalizovali svoje nosiče žíhania.
Pripisovanie defektov pri dávkovom žíhaní zvitkov drôtu pred optimalizáciou nosiča
Lepenie medzi susednými vrstvami cievky 42 %
Poškriabanie spôsobené hrubými alebo deformovanými podperami 26 %
Deformácia cievky pri zaťažení stohovaním 14 %
Zmena farby povrchu v dôsledku zablokovaného prietoku plynu 11 %
Manipulácia s poškodením počas presunu z navíjačky do pece 7 %
Štyri z piatich kategórií chýb v tabuľke sú priamo spojené s dizajnom nosiča alebo stavom nosiča. Lepenie medzi susednými vrstvami cievok predstavovalo najväčší podiel 42 percent hlásených defektov; k tomu dochádza, keď sú kontaktný tlak a teplota dostatočne vysoké na to, aby sa začalo difúzne spojenie. Nosiče s plochými súvislými povrchmi dávajú drôtu menej kontaktných bodov, ale väčšie kontaktné plochy, čo paradoxne zvyšuje riziko prilepenia, pretože každý kontaktný bod nesie vysoký lokálny tlak. Perforované nosiče s úzkymi podpornými rebrami dramaticky zmenšujú kontaktnú plochu a vykazujú najrýchlejšie zlepšenie pri odmietnutiach súvisiacich s lepením. Poškriabanie predstavovalo 26 percent a vo väčšine prípadov bol hlavnou príčinou drsný povrch nosiča, zvárané otrepy alebo deformovaná nosná tyč, ktorá sa odierala o drôt, keď sa stoh rozťahoval a zmršťoval. Deformácia cievky pri 14 percentách zvyčajne nasleduje po nadmernom stohovaní alebo použití nosičov s nerovnými vodorovnými povrchmi. Odfarbenie pri 11 percentách je normálne spôsobené zablokovaným prietokom plynu, čo je ďalší faktor súvisiaci s nosičom, pretože otvorená plocha nosiča určuje, koľko atmosféry dosiahne stred cievky. Zvyšných 7 percent chýb bolo vysledovaných v dôsledku poškodenia pri manipulácii počas prenosu medzi navíjačkou, nosičom a pecou, čo je opäť problém s geometriou nosiča a kompatibilitou upínacích prípravkov. V praxi to znamená, že závod by mohol znížiť celkové chyby žíhania o viac ako polovicu jednoduchou výmenou pevného nosiča za riadne vetraný košík s nízkym kontaktom s rovnakou stopou. Zlepšenie nie je špekulatívne; niekoľko procesorov, s ktorými pracujeme, zmenilo iba nosič a zachovalo rovnaký program pece a ich odmietnutie prilepenia sa rádovo znížilo. Dôležitou nuansou je, že dizajn nosiča musí zodpovedať šírke cievky, vonkajšiemu priemeru cievky a výške stohovania tejto konkrétnej linky; nosič, ktorý funguje dobre pre jemný drôt, môže byť úplne nesprávny pre ťažkú tyč. Preto, keď zariadenie hlási náhly nárast defektov poškriabania, prvá kontrola by sa mala týkať povrchov nosiča, nie teplôt pece. Pravidelné meranie rovinnosti nosiča a stavu kontaktných hrán patrí do rovnakej rutiny kontroly kvality ako kalibrácia termočlánkov pece.
Pretože viac ako 80 percent bežných defektov pri dávkovom žíhaní má pôvod v geometrii nosiča, ventilácii alebo stave povrchu, optimalizácia nosičov je najrýchlejším lacným zlepšením spoľahlivosti, ktoré je pre žíhače drôtov k dispozícii.
Bežné typy žíhacích nosičov pre zvitky drôtu
Päť základných dizajnov nosičov pokrýva väčšinu aplikácií dávkového žíhania v drôtenskom priemysle. Výber medzi nimi závisí od veľkosti zvitku, hmotnosti, teploty žíhania, požiadaviek na atmosféru a manipulačného zariadenia už nainštalovaného v závode. V tabuľke nižšie sú zhrnuté hlavné charakteristiky každého dizajnu.
| Typ nosiča | Stavebníctvo | Vetranie | Kapacita zaťaženia | Najlepšie sa hodí pre |
|---|---|---|---|---|
| Nosič dierovaného oceľového plechu | Plochá doska s okrúhlymi alebo štrbinovými otvormi, zvarené hrany, výstužné rebrá | 30-40% otvorenej plochy | Stredná až vysoká | Univerzálne zvitkové žíhanie s miernymi výškami stohovania |
| Košík zo zváraného drôteného pletiva | Sieťovaná podlaha a boky, zváraný drôtený rám, voliteľné zdvíhacie oká | 50-60% otvorenej plochy | Nízka až stredná | Jemný drôt, svetlé žíhanie, kde je kritický prístup k atmosfére |
| Stohovateľný nosič liateho rámu | Liatinová alebo žiaruvzdorná liatinová mriežka s integrovanými stohovacími stĺpikmi | 40-50% otvorenej plochy | Vysoká | Ťažké tyčové cievky, dlhá životnosť, vysokoteplotné cykly |
| Segmentovaný rozšíriteľný nosič | Nastaviteľné segmenty, ktoré sa uzamknú okolo vnútorného priemeru cievky | Závisí od vzdialenosti segmentov | Stredná | Viac veľkostí cievok s jedným prípravkom |
| Vlastný nosič príslušenstva | Vyrobené na vnútorný priemer, vonkajší priemer a rozmery pece | Vlastné | Vlastné | Špeciálne geometrie cievok a automatizované nakladacie systémy |
Nosiče dierovaných oceľových plechov sú najbežnejšie, pretože kombinujú nízke výrobné náklady s dobrou konštrukčnou pevnosťou. Otvorená plocha je dosiahnutá okrúhlymi otvormi alebo štrbinovými otvormi, typicky rozmiestnenými tak, že doska si zachováva dostatočnú tuhosť, aby sa zabránilo prehýbaniu medzi podperami. Tieto nosiče sú rozumným východiskovým bodom pre drôty s priemerom nad 3 mm, kde je významná hmotnosť cievky.
Zvárané koše z drôteného pletiva ponúkajú najvyššiu ventiláciu a najmenšiu kontaktnú stopu, vďaka čomu sú vynikajúce na svetlé žíhanie a na jemné drôty, ktoré sa ľahko poškriabu. Ich hlavnou slabinou je obmedzená nosnosť: sieťované podlahy sa môžu pod ťažkými stohmi vyduť, preto sa zvyčajne vyrábajú s obvodovým rámom a stredovým nosným prstencom. Potrebujú tiež častejšiu kontrolu, pretože jednotlivé priesečníky drôtov sa môžu po mnohých tepelných cykloch uvoľniť.
Stohovateľné nosiče liateho rámu sú možnosťou pre veľké zaťaženie. Odlievaná štruktúra drží svoj tvar pri vysokej teplote lepšie ako zvárané výrobky a mriežkový vzor poskytuje konzistentnú podporu a ventiláciu. Spočiatku sú drahšie, ale vo vysokotonážnych zariadeniach dlhšia životnosť zvyčajne znižuje náklady na jeden cyklus žíhania.
Segmentované a zákazkové dopravcovia slúžia na užšie účely. Segmentované nosiče sú vhodné pre závody, ktoré spracovávajú široký rozsah priemerov cievok, pretože rovnakú základňu je možné nastaviť namiesto kupovania samostatného nosiča pre každú veľkosť. Vlastné upínadlá sú opodstatnené, keď má žíhacia pec nezvyčajné rozmery, alebo keď automatizovaný vsádzací stroj vyžaduje presnú geometriu nosiča.
| Aplikačné scenáre
| Dôraz na výber
|
Správny typ nosiča je určený najťažšou cievkou vo výrobe, najteplejším cyklom a atmosférickým systémom; neexistuje univerzálny nosič, ktorý by fungoval dobre za všetkých podmienok.
Žíhanie nosných materiálov: Vlastnosti, teploty a ekonomika
Výber materiálu určuje, ako dlho si nosič udrží svoj tvar, koľko okuje padá na drôt a koľko nosič stojí za cyklus žíhania. Nižšie uvedená tabuľka porovnáva päť materiálových skupín najčastejšie používaných výrobcami a dodávateľmi nosičov.
| Materiál | Maximálna nepretržitá teplota | Oxidačné správanie | Relatívne náklady | Očakávaná životnosť |
|---|---|---|---|---|
| Uhlíková oceľ (Q235 / A36) | 550-600 °C | Rýchlo sa škáluje nad 550 °C | Nízka | 2-4 roky v nízkoteplotnej prevádzke |
| Nízka-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680 až 720 °C | Mierne usadzovanie, vytvára ochrannú vrstvu oxidu | Stredná | 4-6 rokov |
| Nerezová oceľ 304 | 800 až 850 °C | Dobrá odolnosť proti oxidácii, priemerná cena | Stredná-high | 6-8 rokov |
| Nerezová oceľ 310S / 309 | 1000-1050 °C | Vynikajúca odolnosť proti oxidácii pri vysokej teplote | Vysoká | 8-12 rokov |
| Liata žiaruvzdorná oceľ (základ Ni-Cr) | 900-1000 °C | Vynikajúca, liata štruktúra odoláva tečeniu | Vysoká | 8-12 rokov |
Uhlíková oceľ je atraktívna, keď cyklus žíhania zostáva pod 600 °C. Za týchto podmienok poskytuje primeranú pevnosť a tuhosť pri nízkej obstarávacej cene. Problém začína, keď rastliny zvýšia teplotu cyklu alebo predĺžia čas namáčania, pretože rýchle odstraňovanie šupín odstraňuje prierez materiálu a šupinky na drôte, čo spôsobuje povrchové stopy, ktoré sa objavia po ťahaní.
Bežnou modernizáciou sú nízkolegované žiaruvzdorné ocele. Stoja asi o 30 až 40 percent viac ako obyčajná uhlíková oceľ, ale vydržia zhruba dvakrát dlhšie v rovnakej službe, čo ich zvyčajne robí lacnejšie na základe ceny za cyklus. Sú odporúčaným minimom pre dávkové žíhanie nad 650 °C.
Nosiče z nehrdzavejúcej ocele, najmä triedy 304 a 310S, sú preferované, keď sú veľké balíky jemného drôtu opakovane žíhané a kvalita povrchu je najvyššou prioritou. Nehrdzavejúca oceľ nevytvára taký voľný povlak ako uhlíková oceľ, takže riziko, že sa častice vodného kameňa uložia do drôtu, je oveľa nižšie. Vyššie materiálové náklady sú odôvodnené nižšou mierou šrotu v linkách lesklého žíhania.
Odlievané tepelne odolné nosiče sú prémiovým riešením pre prevádzky, v ktorých prebiehajú nepretržité vysokoteplotné cykly, ako je žíhanie nehrdzavejúceho drôtu alebo drôtu ventilovej pružiny. Ich liata štruktúra lepšie odoláva tečeniu ako zvárané plechy a dizajn mriežky minimalizuje kontaktné body. Závody, ktoré pracujú na dve alebo tri zmeny, zvyčajne zistia, že liate nosiče vrátia vyššiu počiatočnú investíciu do osemnástich mesiacov.
Niektorí výrobcovia ponúkajú aj nosiče z hliníkovej uhlíkovej ocele. Hliníkový povlak poskytuje miernu oxidačnú ochranu okolo 600 až 650 °C pri nižších nákladoch ako nerez. Povlak postupne degraduje, preto je najlepšie zaobchádzať s hliníkovými nosičmi ako s jednorazovou možnosťou pre málo zaťažené zvitky.
Porovnajte nosné materiály na základe nákladov na jeden cyklus žíhania a nie samotnej nákupnej ceny; drahší tepelne odolný nosič sa často odvďačí dlhšou životnosťou a menším počtom povrchových defektov.
Ako vybrať žíhacie nosiče pre navíjačky drôtu
Výber začína procesnými dátami, nie katalógom produktov. Skôr než sa obrátite na výrobcu alebo dodávateľa, zhromaždite si nasledujúce prevádzkové parametre vašej linky.
- Vonkajší priemer cievky, vnútorný priemer a výška po navinutí na cievku
- Hmotnosť zvitku a maximálna celková hmotnosť plne naloženého stohu
- Teplota žíhania, doba namáčania a zloženie atmosféry pece
- Vnútorné rozmery pece a spôsob nabíjania (žeriav, tlačný alebo automatický vozík)
- Požadovaná rovnomernosť ohrevu a prijateľná odchýlka teploty vo vnútri komína
- Manipulačné zariadenie a trasa presunu z navíjačky na nosič do pece
- Počet výrobných zmien a cieľová životnosť nosiča
- Rozpočet na počiatočný nákup verzus dlhodobé náklady na cyklus žíhania
Akonáhle sú tieto parametre definované, prejdite výberom v štruktúrovanom poradí.
- Definujte najhorší prípad stohu cievok: najťažšiu cievku, najvyššie usporiadanie a najteplejší cyklus, ktorý musí nosič prežiť.
- Vypočítajte kontaktný tlak na spodnej vrstve cievky pomocou hmotnosti zväzku vydelenej celkovou kontaktnou plochou podpery.
- Vyberte typ nosiča, ktorý obmedzuje kontaktnú plochu a zároveň udržuje okraje cievky stabilné a zabraňuje teleskopickému pohybu.
- Overte, či sa otvorená plocha nosiča zhoduje s atmosférou pece a požadovaným prietokom plynu.
- Porovnajte druhy materiálov s teplotou cyklu a atmosférou a vyberte druh s najnižšími nákladmi na cyklus.
- Potvrďte kompatibilitu manipulácie s existujúcimi žeriavovými hákmi, vidlicami alebo nabíjacími strojmi.
- Stanovte si s dodávateľom plán kontroly a stratégiu náhradných dielov pred spracovaním prvej šarže.
Pri nákupe žíhacích nosičov priamo od výrobcu si overte, či dodávateľ vyrába nosiče z certifikovaných oceľových zásob, či vie poskytnúť materiálové certifikáty a či ponúka náhradné rošty, nosné tyče a stohovacie stĺpiky na neskoršiu výmenu. Mnoho kupujúcich uprednostňuje získavanie nosičov od jedného výrobcu, ktorý dodáva aj ich zariadenia na navíjanie a žíhanie, pretože rozmerové tolerancie a odporúčané materiály zostávajú konzistentné v rámci celej výrobnej linky. Ak nakupujete vo veľkom, veľkoobchodná dohoda s renomovaným výrobcom môže značne znížiť jednotkové náklady. Pamätajte, že nosič je spotrebný nástroj s obmedzenou životnosťou; hodnotiť obstarávaciu cenu ako náklady na jeden cyklus žíhania, nie ako jednorazový kapitálový výdavok.
Disciplinovaný výberový proces založený na najťažšej cievke a najteplejšom cykle vždy prekoná nákup najlacnejšieho katalógového nosiča; nosič musí byť skonštruovaný pre skutočné podmienky pece.
Integrácia žíhacích nosičov so zariadením na navíjanie a žíhanie drôtu
Na modernej linke na spracovanie drôtu nosič nestojí sám. Cievka vychádza z navíjačky drôtu, prenáša sa na nosič a potom prechádza žíhacou pecou. Navíjačka určuje rozmery cievky, napätie vinutia a stav povrchu drôtu pri jeho ukladaní na nosič. Ak navíjačka vytvára voľné alebo teleskopické cievky, nosič to nemôže opraviť; ak má nosič ostré hrany, poškriabe sa aj dokonale navinutá cievka.
Najdôležitejším bodom integrácie je rozmerová zhoda medzi vnútorným priemerom cievky a priemerom nosiča nosiča. Cievka s vnútorným priemerom 500 mm by mala sedieť na podpere, ktorá ju drží pri vnútornom vývrte bez toho, aby tlačila na vonkajšie obaly. Nosič by mal byť navrhnutý tak, aby bola cievka podopretá aspoň dvoma krúžkami, čo umožní atmosfére prechádzať cez otvor počas celého cyklu.
Na konci kroku žíhania spracovatelia oceľových lán často vykonávajú dodatočné operácie konečného spracovania, ako je rezanie, tavenie a zužovanie. V našom produktovom rade stroj na žíhanie a kužeľovanie drôteného lana RDQ1011 kombinuje kroky žíhania a tvarovania konca do jednej operácie, čím vzniká kompaktný kužeľovitý koniec, ktorý sa nerozmotáva.
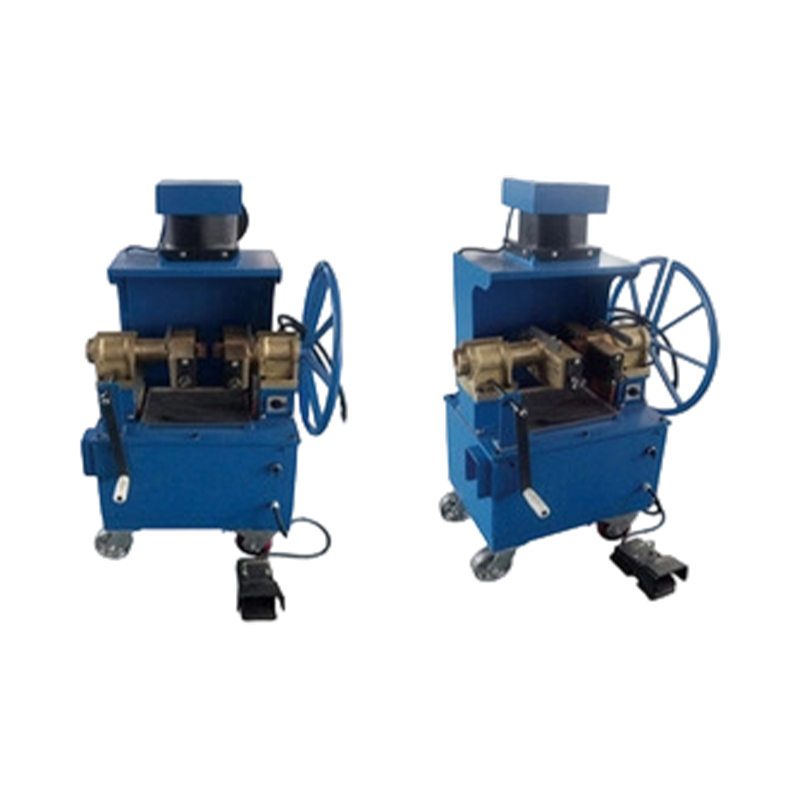 Stroj na žíhanie a zužovanie drôtených lán RDQ-1011 Tento stroj kombinuje žíhanie a tvarovanie koncov v jednom kroku a vytvára kompaktné, nerozmotávané zúžené konce. Vyhovuje výťahovým, banským a žeriavovým lanám s jednoduchou obsluhou a nízkou spotrebou energie. Zobraziť produkt →
Pre navíjaciu stranu zabezpečuje stroj na navíjanie drôteného lana XT1600 riadené navíjanie drôteného lana na cievky alebo cievky s nastaviteľným napnutím, takže cievka opúšťa navíjačku v čistom stabilnom tvare a môže byť prenesená na nosič bez poškodenia okrajov.
 Stroj na navíjanie drôteného lana XT-1600 Tento stroj určený na kontrolované navíjanie drôteného lana na cievky s nastaviteľným napnutím zaisťuje čisté a stabilné cievky pre bezpečný prenos. Vyznačuje sa vysokým krútiacim momentom, plynulou reguláciou otáčok a presným meraním dĺžky. Zobraziť produkt →
Keď výrobný program zahŕňa samostatné žíhanie konkrétnych koncov oceľových lán bez opätovného ohrevu celej cievky, stroj na žíhanie oceľových lán RDQ1010 poskytuje operátorovi vyhradené pracovné miesto pre túto úlohu, čo znižuje spotrebu energie pece a skracuje procesný reťazec.
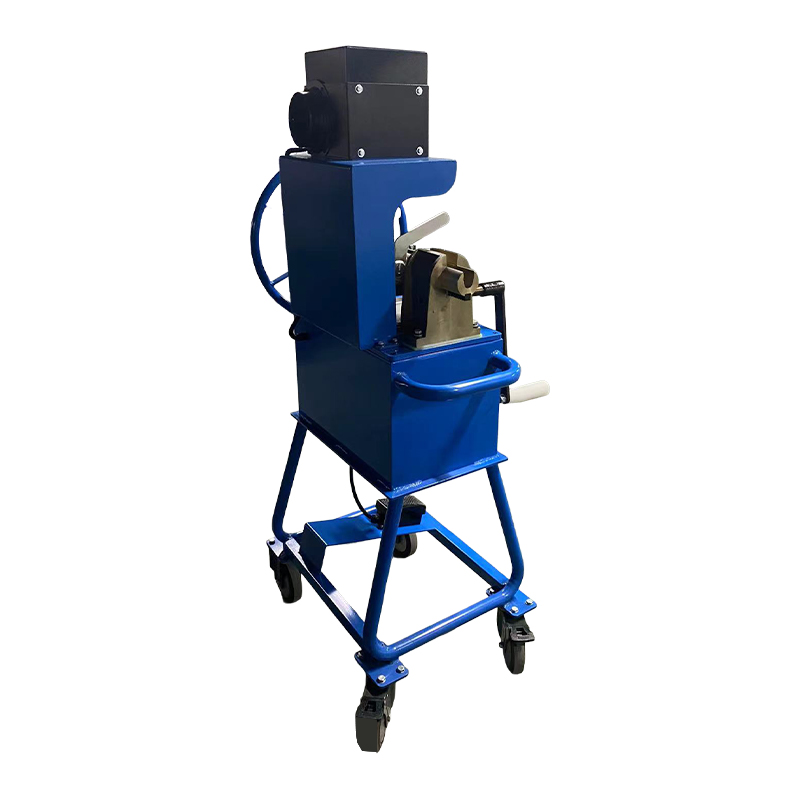 Stroj na žíhanie oceľových lán RDQ-1010 Táto špecializovaná pracovná stanica na žíhanie spracováva špecifické konce oceľových lán bez opätovného ohrevu celej cievky, čím sa znižuje spotreba energie pece a skracuje sa procesný reťazec. Zvláda viacero rozmerov lana bez výmeny dielov. Zobraziť produkt →
Zosúladením výberu nosiča s výstupom navíjačky a dokončovacím zariadením vytvára procesor nepretržitý tok materiálu: stabilné zvitky, bezpečný prenos, rovnomerné žíhanie a konzistentná geometria konca. Tento tok zlepšuje nielen kvalitu, ale aj efektivitu práce, pretože operátori strávia menej času opravou poškodenia hrán a opätovným nastavením cievok.
Súvisiace čítanie
Nosič je spojovacím článkom medzi navíjačkou a pecou; prispôsobenie rozmerov a podporného vzoru obom častiam zariadenia eliminuje problémy s manipuláciou a kvalitou celej rodiny.
Údržba a životnosť žíhacích nosičov
Dobre postavený nosič žíhania môže vydržať roky, ale iba vtedy, ak ho závod skontroluje podľa stanoveného harmonogramu a opraví drobné poškodenia skôr, ako sa stanú problémom s kvalitou. Zanedbané nosiče vytvárajú ostré otrepy, prehnuté podporné platne a veľké usadeniny vodného kameňa, ktoré priamo spôsobujú poškriabanie a odfarbenie.
Najdôležitejšou činnosťou údržby je pravidelná kontrola všetkých povrchov, ktoré sa dotýkajú drôtu. Otrepy a rozstrek po zváraní musia byť ihneď zbrúsené. Deformované oporné tyče by sa mali pred ďalším zaťažením narovnať alebo vymeniť, pretože zdeformovaná tyč mení rozloženie tlaku v zväzku zvitkov a zvyšuje riziko prilepenia.
| Frekvencia | Položka kontroly | Kritériá prijatia |
|---|---|---|
| Po každom cykle | Kontaktné plochy cievky pre usadzovanie vodného kameňa a otrepy | Žiadne výčnelky presahujúce 0,5 mm |
| Mesačne | Rovinnosť cez nosnú rovinu | Odchýlka menšia ako 5 mm cez šírku nosiča |
| Štvrťročne | Stav zvarov a viditeľné praskliny | Žiadne viditeľné trhliny dlhšie ako 10 mm |
| Pred kampaňami pece | Materiál thickness at high-stress points | Zostávajúca hrúbka najmenej 70 percent originálu |
Spôsoby čistenia závisia od materiálu. Nosiče z uhlíkovej ocele je možné čistiť drôtenou kefou alebo otryskaním počas plánovaných odstávok pece. Nerezové a liate žiaruvzdorné nosiče sa najlepšie čistia jemným otryskaním alebo chemickým morením, aby nedošlo k poškodeniu ochrannej oxidovej vrstvy. Vyhnite sa ochladzovaniu horúceho nosiča vodou; tepelný šok deformuje rám a skracuje jeho životnosť.
Opravné práce by sa mali vykonávať s výplňovým materiálom, ktorý zodpovedá základnému kovu nosiča. Použitie bežného zváracieho drôtu z mäkkej ocele na tepelne odolnom nosiči vytvára nízkolegované zóny, ktoré rýchlo oxidujú a stávajú sa prvými bodmi zlyhania. Spoľahlivý výrobca môže dodať správnu opravnú tyč a môže tiež znovu opracovať nosnú plochu, keď nahromadená oprava spôsobila nerovnosť nosiča.
Výmena nastane, keď sa vyskytne ktorýkoľvek z nasledujúcich stavov: stenčenie materiálu pod 70 percent pôvodnej hrúbky, opakujúce sa trhliny v nosných zvaroch, trvalá deformácia väčšia ako 5 mm cez nosnú rovinu alebo strata voľnej plochy v dôsledku nahromadenia vodného kameňa, ktorú nemožno odstrániť čistením. Prevádzka opotrebovaného nosiča nad tieto limity ohrozuje celý zväzok cievok.
Údržba nosiča je kontrola kvality, nie upratovanie; 30-minútová kontrola pred každým naložením zabraňuje druhu odmietnutia lepenia a poškriabania, ktoré zničí celú dávku.
FAQ: Žíhacie nosiče pre navíjačky drôtu
Na čo sa používa žíhací nosič pre navíjačky drôtu?Podporuje a oddeľuje zvitky drôtu počas vsádzkového žíhania, zabraňuje zlepovaniu a poškriabaniu, umožňuje cirkuláciu atmosféry pece okolo a cez stoh zvitkov a stabilizuje stoh pre bezpečné zdvíhanie a vkladanie do pece. |
Prečo sa zvitky drôtu pri žíhaní zlepujú?Pri teplote žíhania sa čisté oceľové povrchy v priamom kontakte môžu spájať difúziou. Kompresný tlak z naskladaných cievok zvyšuje stupeň kontaktu, takže zníženie kontaktnej plochy prostredníctvom konštrukcie nosiča je hlavným protiopatrením. |
Z akého materiálu by mali byť nosiče žíhania vyrobené?Pre cykly pod 600 °C je uhlíková oceľ ekonomická. Pre vyššie teploty sa uprednostňuje nízkolegovaná žiaruvzdorná oceľ, nehrdzavejúca oceľ 304 alebo 310S, prípadne liate žiaruvzdorné zliatiny. Výber závisí od špičkovej teploty cyklu, atmosféry a cieľovej životnosti. |
Koľko zvitkov je možné naskladať na jeden žíhací nosič?To závisí od konštrukcie nosiča, hmotnosti cievky a výšky pece. Všeobecným pravidlom je udržiavať zaťaženie spodnej vrstvy pod hranicou tečenia drôtu aj nosného materiálu; štyri až šesť cievok je bežné pre stredné veľkosti drôtov. |
Ako dlho vydrží žíhací nosič?Vyrobené nosiče z uhlíkovej ocele bežne vydržia dva až štyri roky v nízkoteplotnej prevádzke, zatiaľ čo tepelne odolné liate nosiče môžu vydržať osem až dvanásť rokov. Čistenie a starostlivosť o manipuláciu sú rovnako dôležité ako kvalita materiálu. |
Môžu byť nosiče od iného dodávateľa použité s existujúcou pecou?Áno, za predpokladu, že pôdorys, výška stohovania, otvorená plocha a trieda materiálu zodpovedajú peci a procesu. Renomovaný výrobca si zvyčajne pred výrobou nosičov vyžiada výkres pece a parametre cievky. |
Ovplyvňujú nosiče žíhania čas cyklu?Výrazne. Nosič s obmedzenou otvorenou plochou spomaľuje výmenu atmosféry a prenos tepla, čo môže predĺžiť čas cyklu o 10 až 20 percent. Optimalizované nosiče znižujú teplotné odchýlky vo vnútri stohu cievok a môžu skrátiť cyklus bez rizika pre kvalitu produktu. |
Väčšine problémov súvisiacich s prepravcom sa dá predísť správnym typom, materiálom, kontrolnými postupmi a dodávateľom, ktorý rozumie celej linke na spracovanie drôtu.
Záverečné myšlienky na žíhacie nosiče pre navíjačky drôtu
Žíhacie nosiče sú tichými ťažnými koňmi závodu na spracovanie drôtu. Vidia každý cyklus, absorbujú každý teplotný výkyv a nesú celú váhu zväzku cievok, napriek tomu sú často poslednou zložkou, ktorú treba kontrolovať, keď sa zvýši chybovosť. Dôkazy z terénu sú konzistentné: geometria nosiča, materiál a stav sú rozdielom medzi stabilným procesom žíhania a procesom, ktorý produkuje prerušovaný odpad.
Keď si vyberiete nosič, začnite od svojich vlastných procesných údajov, vrátane najťažšej cievky, najteplejšieho cyklu, typu atmosféry a manipulačnej trasy od navíjačky do pece. Priraďte typ nosiča a materiál k týmto číslam, nakupujte od výrobcu, ktorý môže materiál certifikovať, a kontrolujte nosiče podľa pevného plánu. Náklady na dobre navrhnutý nosič predstavujú malý zlomok hodnoty cievok, ktoré chráni.
Ak prevádzkujete linku na spracovanie oceľového lana a potrebujete vybavenie na dokončenie reťaze vrátane navíjania, navíjania, žíhania, zužovania a lisovania, naša spoločnosť dodáva stroje, ktoré sú navrhnuté tak, aby spolupracovali s rovnakou výrobnou logikou opísanou v tomto článku. Sortiment produktov si môžete prezrieť na tejto webovej stránke alebo kontaktujte náš technický tím s parametrami cievky a výkresmi pece.
Správne zvolený nosič žíhania v kombinácii s disciplinovanou údržbou môže znížiť chyby zlepovania a poškriabania o viac ako polovicu a je zvyčajne cenovo najefektívnejším zlepšením spoľahlivosti, ktoré je k dispozícii pre žíhače drôtov.
NAŠE PRODUKTY
Odporúčané produkty
Správy
-
-
Dvanásť milimetrov drôteného lana, 4,5 metrový hotový popruh a 10 mm chyba v reze. To je postupnosť, ktorú v pondelok ráno stretávajú mnohé obchody s prakmi: oko nedopadne tam, kde by mal nákres...
READ MORE -
Predstavte si dielňu, ktorá práve získala zákazku na výrobu 120 rovnakých popruhov z oceľového lana, z ktorých každý má dĺžku 3,75 metra a na jednom konci má kované hliníkové puzdro. Operátor na...
READ MORE -
Navíjacia hlava je rotačná zostava, ktorá prijíma drôtené lano, žíhané konce drôtu alebo drôtenú tyč a formuje ich do pevne kontrolovanej špirálovej cievky. Pre výrobcov, ktorí vyrábajú slučky z...
READ MORE -
Spracovateľ drôteného lana v juhovýchodnej Ázii nedávno odmietol takmer 30 percent žíhanej šarže, pretože cievky sa zlepili a vonkajšie vrstvy boli neopraviteľné. Profil pece bol správny, ochran...
READ MORE
Zostaňte v kontakte so spoločnosťou Xingtai.

Ak požadujete hydraulické zariadenie na mieru alebo technickú konzultáciu, prosím neváhajte kontaktovať tím predaja a inžinierstva Xingtai.
Rýchle odkazy
Kategória produktu
Kontaktujte nás
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 č. 3 Longgang Road, Gaogang Port Street, Taizhou City, Čína.
Autorské práva © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Všetky práva vyhradené. Výrobcovia hydraulických strojov na zákazku Veľkoobchodný predaj drôtených lánových píl Factory

